Pemeriksaan kualitas QC produksi
Laporan Inspeksi Parameter Kinerja Listrik Belitan Stator
1. Tujuan Pemeriksaan
Selama proses belitan stator, parameter kinerja listrik stator (resistansi dan induktansi) diuji untuk memastikan memenuhi persyaratan desain. Pengujian yang tepat menggunakan jembatan digital RC memastikan pengoperasian motor yang stabil, mencegah getaran elektromagnetik yang disebabkan oleh anomali parameter, dan meningkatkan kualitas dan kinerja produk.
2. Peralatan Inspeksi
Jembatan digital RC yang dikalibrasi dengan kemampuan pengukuran presisi tinggi digunakan untuk memperoleh parameter resistansi stator dan induktansi secara akurat untuk memenuhi persyaratan inspeksi.
3. Proses Inspeksi
● Persiapan: Hubungkan stator lilitan ke terminal uji jembatan digital RC sesuai spesifikasi, pastikan sambungan aman dan kontak yang baik. Periksa lingkungan pengujian (seperti suhu dan kelembapan) untuk mencegah faktor lingkungan mengganggu hasil pengukuran.
● Pengujian Parameter: Operasikan jembatan digital RC, pilih mode pengujian yang sesuai (pengukuran resistansi atau induktansi), mulai program pengujian, dan baca serta catat nilai resistansi dan induktansi stator.
● Perbandingan dan Verifikasi: Bandingkan parameter pengujian dengan nilai resistansi dan induktansi standar yang ditentukan dalam gambar desain untuk menentukan apakah parameter tersebut berada dalam kisaran toleransi yang diijinkan.
4. Hasil Tes
Laporan Uji Hi-Pot Stator
1. Tujuan Tes
Tes hi-pot dilakukan selama produksi stator. Tegangan 1800V (300V diatas standar) dialirkan menggunakan hipot tester. Durasi pengujian dikontrol hingga 5 detik, arusnya ≤5mA, dan tidak terjadi busur api. Hal ini memverifikasi kinerja insulasi stator, memastikan pengoperasian motor bebas kebocoran, dan meningkatkan keamanan dan keandalan produk.
2. Alat Uji
Penguji hipot yang dikalibrasi digunakan, yang secara akurat mengeluarkan tegangan yang disetel, memantau arus secara real-time, dan dilengkapi deteksi busur, memenuhi persyaratan pengujian hipot stator dengan presisi tinggi dan keandalan tinggi.
3. Prosedur Tes
● Persiapan: Hubungkan stator ke elektroda hipot tester sesuai spesifikasi, pastikan sambungan aman dan kontak yang baik. Bersihkan area pengujian, jaga agar tetap kering, bebas dari kotoran konduktif, dan hindari gangguan lingkungan.
● Pengaturan Parameter: Atur penguji hipot ke tegangan uji 1800V, durasi pengujian 5 detik, dan ambang batas arus 5mA. Aktifkan fungsi deteksi busur. Setelah memastikan bahwa parameternya benar, mulailah pengujian.
● Eksekusi Pengujian: Penguji secara otomatis meningkatkan tegangan hingga 1800V dan mempertahankannya selama 5 detik, sekaligus memantau arus dan busur api. Selama pengujian, keluaran tegangan tetap stabil pada 1800V, arus tidak melebihi 5mA, dan tidak terjadi busur api (data arus spesifik dicatat berdasarkan kondisi aktual).
● Verifikasi Hasil: Jika tidak terjadi gangguan tegangan, arus melebihi batas, atau busur api selama seluruh pengujian, pengujian dianggap lulus; jika tidak, maka dianggap gagal.
Laporan Uji Ketahanan Tanah Seluruh Perangkat
1. Tujuan Tes
Tes ini dilakukan pada seluruh perangkat. Dengan menerapkan arus 25A, nilai resistansi tanah diperiksa untuk melihat apakah kurang dari 90 miliohm. Hal ini memastikan keandalan sistem grounding seluruh perangkat, mencegah risiko kebocoran, dan meningkatkan keamanan kelistrikan produk.
2. Alat Uji
Penguji resistansi tanah RK2678XM digunakan. Ini menampilkan keluaran arus yang tepat dan kemampuan pengukuran resistansi. Ini dapat menghasilkan arus uji 25A secara stabil dan secara akurat memperoleh nilai resistansi tanah, memenuhi persyaratan pengujian.
3. Prosedur Tes
● Persiapan: Hubungkan terminal ground seluruh perangkat ke antarmuka penguji yang sesuai, pastikan koneksi aman dan kontak yang baik. Periksa lingkungan pengujian untuk memastikan tidak ada faktor interferensi.
● Pengaturan Parameter: Pada penguji RK2678XM, atur arus pengujian ke 25A dan pengatur waktu ke 3,0 detik (seperti yang ditunjukkan oleh instrumen), dan mulai pengujian.
● Eksekusi Pengujian: Penguji secara otomatis mengeluarkan arus 25A selama 3 detik, secara bersamaan mengukur dan menampilkan nilai resistansi ground, dan mencatat data pengujian (nilai resistansi pengujian sebenarnya harus ditambah sesuai dengan hasilnya).
● Penentuan Hasil: Bandingkan nilai resistansi pengujian dengan standar (kurang dari 90 miliohm) untuk menentukan apakah pengujian dapat diterima.
Laporan Uji Arus Kebocoran Peralatan Kelas 1
1. Tujuan Tes
Pengujian arus bocor dilakukan pada peralatan Kelas 1 (produk yang mengandalkan insulasi dasar dan grounding untuk perlindungan). Berdasarkan standar keselamatan yang relevan (seperti seri GB 4706/IEC 60335), instrumen profesional digunakan untuk mengukur nilai arus bocor guna memastikan nilai tersebut berada dalam batas standar (biasanya tidak lebih dari 0,75mA selama pengoperasian normal). Hal ini memastikan keamanan kelistrikan produk dan mengurangi risiko kebocoran.
2. Alat Uji
Penguji arus bocor (model instrumen spesifik akan ditentukan) digunakan. Ini memiliki fitur pengukuran arus yang tepat dan keluaran tegangan yang stabil, mensimulasikan kondisi tegangan pengenal dan memenuhi persyaratan untuk pengujian arus bocor peralatan Kelas 1.
3. Prosedur Tes
● Sambungan Peralatan: Hubungkan peralatan Kelas 1 yang sedang diuji sesuai dengan spesifikasi instrumen. Pastikan ground dan terminal daya bersentuhan erat dengan konektor yang sesuai pada tester, dan verifikasi bahwa pengkabelan sudah benar.
● Pengaturan Parameter: Pada penguji, atur tegangan uji ke tegangan pengenal produk (atau 1,06 kali tegangan pengenal, tergantung pada standar) dan mulai uji arus bocor.
● Eksekusi Pengujian: Penguji secara otomatis menerapkan tegangan, menyimulasikan kondisi pengoperasian alat, mengumpulkan dan menampilkan data kebocoran arus secara real-time. Nilai arus bocor maksimum dan stabil dicatat selama pengujian (data pengujian aktual perlu dilengkapi berdasarkan hasil. Misalnya, selama pengujian, arus bocor stabil pada 0,3mA, jauh di bawah standar 0,75mA).
● Penentuan Hasil: Bandingkan data pengujian dengan standar arus bocor Kelas 1 (≤0,75mA untuk pengoperasian normal) untuk menentukan kesesuaiannya.
Laporan Uji Kecepatan Motor
1. Tujuan Tes
Penguji stroboskop LED presisi tinggi, yang tidak memerlukan pemanasan, digunakan untuk menguji kecepatan motor di setiap gigi untuk memastikan kecepatan motor sesuai dengan persyaratan desain dan deviasi kecepatan dikontrol hingga tidak lebih dari 1 rpm. Hal ini memastikan kinerja motor stabil dan mendukung keandalan peralatan secara keseluruhan.
3. Alat Uji
Penguji stroboskop LED presisi tinggi, yang tidak memerlukan pemanasan, menangkap informasi kecepatan motor dengan cepat dan akurat, dengan jelas menampilkan status pengoperasian motor pada gigi yang berbeda dan memenuhi persyaratan pengukuran kecepatan presisi tinggi.
3. Prosedur Tes
● Persiapan Peralatan: Tempatkan motor secara stabil di meja pengujian, pastikan tidak ada guncangan atau gerakan. Nyalakan penguji stroboskop LED dan kalibrasi parameter instrumen untuk memastikan akurasi pengujian.
● Uji Gigi: Sesuaikan motor ke setiap gigi yang dirancang secara berurutan. Setelah motor berjalan stabil, hidupkan tester stroboskop LED dan arahkan ke komponen motor yang berputar (seperti poros, impeller, dll). Dengan menggunakan efek sinkronisasi stroboskop, baca dan catat nilai kecepatan untuk gigi terkait.
● Perbandingan data: Bandingkan kecepatan sebenarnya setiap roda gigi dengan kecepatan desain satu per satu untuk menentukan apakah deviasi berada dalam kisaran tidak lebih dari 1 putaran.
Laporan Uji Penyeimbangan Otomatis Rotor
1. Tujuan Tes
Penyeimbangan rotor otomatis dilakukan sesuai dengan standar G2.5, mengendalikan deviasi massa satu sisi dalam 350mg. Menggunakan peralatan penyeimbang dinamis profesional dan presisi tinggi, hal ini memastikan kelancaran pengoperasian motor dan meningkatkan kinerja dan stabilitas motor secara keseluruhan.
2. Alat Uji
Peralatan penyeimbang dinamis profesional dan presisi tinggi, dilengkapi dengan kemampuan deteksi massa dan analisis deviasi yang presisi, menyelesaikan pengujian penyeimbangan dinamis rotor secara efisien, memenuhi persyaratan ketat standar G2.5.
3. Proses Uji
● Penjepit Rotor: Rotor yang akan diuji dijepit dengan kuat ke posisi kerja instrumen penyeimbang dinamis menggunakan perkakas khusus. Pastikan penjepit aman dan koaksialitas memenuhi persyaratan pengujian untuk mencegah kesalahan penjepitan mempengaruhi hasil pengujian.
● Pengaturan Parameter: Pada instrumen pengujian, atur ambang kendali massa satu sisi ke 350mg sesuai dengan standar G2.5 dan spesifikasi rotor. Konfirmasikan parameter seperti kecepatan pengujian dan frekuensi akuisisi, dan mulai program pengujian.
● Uji Operasi: Instrumen menggerakkan rotor, mengumpulkan data getaran dan informasi distribusi massa secara real-time, dan secara otomatis menganalisis dan menghitung deviasi massa satu sisi. Selama pengujian, layar instrumen menampilkan kurva data dan status secara real time. Misalnya, dalam pengujian ini, hasil akhir ditampilkan "OK", yang menunjukkan bahwa deviasi massa berada dalam 350mg (data spesifik dapat ditambahkan sesuai kebutuhan).
● Verifikasi Hasil: Jika pengujian menunjukkan deviasi massa satu sisi sebesar ≤350mg, pengujian keseimbangan dinamis rotor dianggap lulus. Jika tidak, maka dianggap tidak memuaskan dan memerlukan koreksi rotor dan pengujian ulang.
Pemeriksaan material masuk
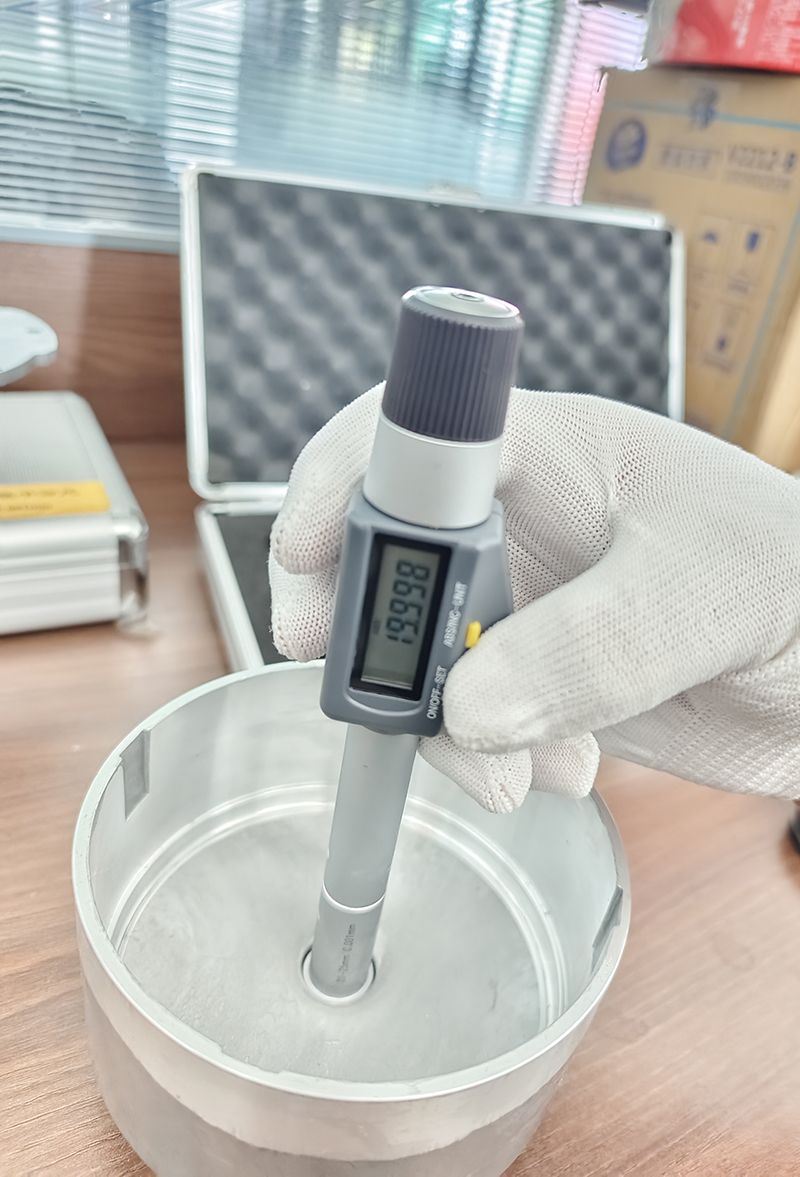
Laporan Pemeriksaan Dimensi Rotor Motor
1. Tujuan Pemeriksaan
Periksa dimensi utama cincin luar rotor motor (seperti diameter lubang poros dan diameter pemasangan cincin magnet) untuk memastikan bahwa setiap dimensi berada dalam toleransi 2 mikron. Ini meminimalkan getaran dan memastikan gaya rotasi medan magnet yang seragam selama rotasi rotor.
2. Peralatan Inspeksi
Mikrometer digital dengan kemampuan pengukuran presisi tinggi digunakan. Kalibrasi diselesaikan sebelum pengukuran untuk memastikan keakuratan data.
3. Prosedur Pemeriksaan
Dengan mengenakan sarung tangan pelindung, lepaskan komponen rotor motor yang akan diperiksa dan letakkan dengan mantap di meja inspeksi.
Operasikan mikrometer digital, sejajarkan dengan diameter lubang poros, diameter pemasangan cincin magnet, dan titik pemeriksaan lainnya. Ukur secara mendalam secara perlahan, baca, dan catat datanya. Misalnya, diameter lubang poros yang ditampilkan dalam pengukuran ini adalah 19,998 mm (ini adalah data sampel; data inspeksi lengkap aktual harus digunakan).
Ulangi pengukuran di lokasi berbeda untuk memastikan konsistensi data dan bandingkan dimensi yang ditentukan dalam gambar dengan toleransi 2 mikron.
4 Hasil Tes
Pengujian menunjukkan bahwa semua dimensi utama cincin luar rotor motor (seperti diameter lubang poros dan diameter pemasangan cincin magnetik, yang harus melalui verifikasi tambahan) berada dalam toleransi 2 mikron, sehingga memenuhi persyaratan dimensi gambar. Hal ini memastikan getaran rotor minimal dan gaya rotasi medan magnet yang seragam selama rotasi rotor.
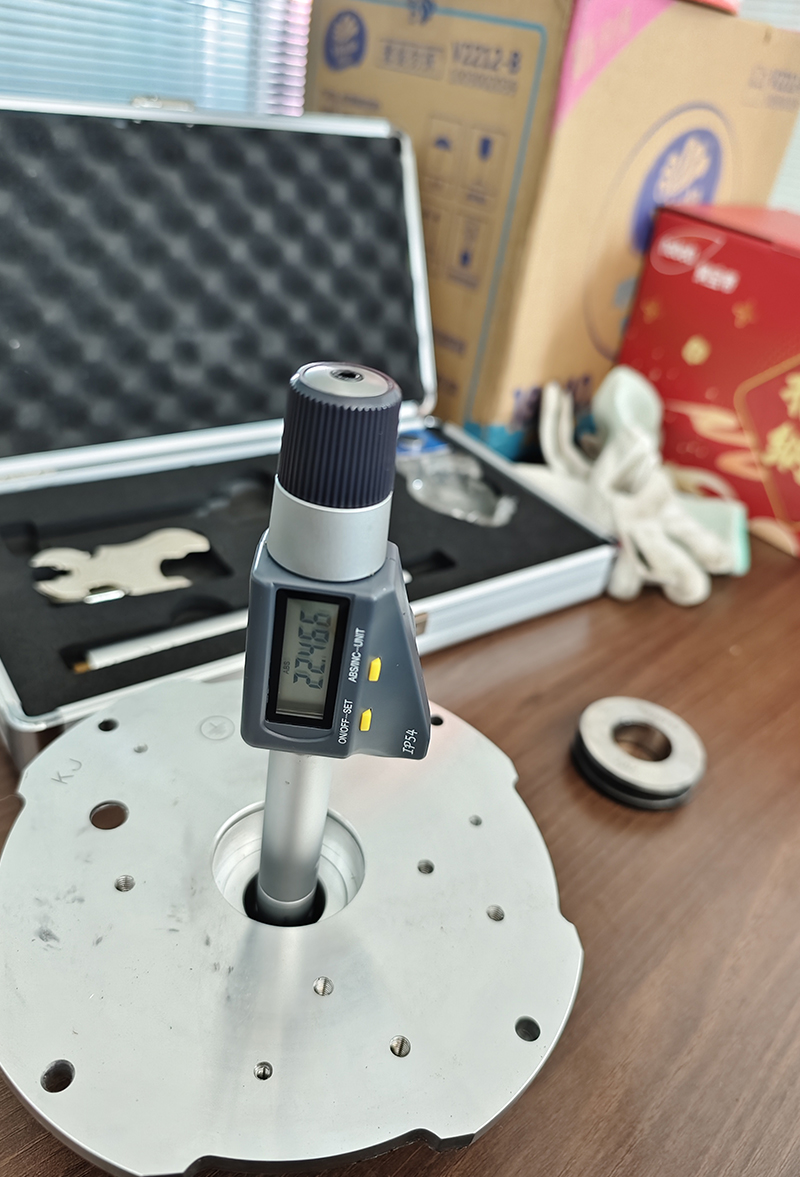
Pemeriksaan material masuk bagian motor (housing belakang).
1. Tujuan Pemeriksaan
Berdasarkan persyaratan gambar, rumah belakang motor diperiksa saat diterima. Dimensi utama diukur dan diperiksa secara akurat untuk memastikan stabilitas setelah pemasangan.
2. Peralatan Inspeksi
Mikrometer internal (Model: ES-1) digunakan. Peralatan ini telah dikalibrasi sebelum pemeriksaan untuk memastikan keakuratan pengukurannya memenuhi persyaratan pemeriksaan.
3. Proses Inspeksi
Inspeksi Penampilan: Inspeksi awal pada rumah belakang motor dilakukan untuk memastikan bahwa tidak ada cacat permukaan yang terlihat seperti retak, lubang kecil, atau deformasi, dan tidak ada masalah tampilan yang akan mempengaruhi pengukuran dimensi atau perakitan motor selanjutnya.
Pengukuran Dimensi
Tempatkan rumah belakang motor dengan aman di meja kerja inspeksi yang bersih dan datar untuk mencegah pergerakan atau guncangan selama proses pengukuran.
Sesuai dengan persyaratan dimensi yang ditunjukkan pada gambar, mikrometer internal digunakan untuk mengukur dimensi utama rumah belakang, termasuk diameter dalam, diameter lubang, dan lebar slot. Misalnya, saat mengukur diameter dalam tertentu, masukkan mikrometer bagian dalam secara perlahan ke dalam lubang dan putar perlahan untuk memastikan kontak penuh dan posisi ujung pengukur yang tepat. Setelah pembacaan stabil, baca dan catat data. Kali ini, pengukuran diameter dalam menunjukkan 26.071mm (contoh data; pengukuran sebenarnya harus dicatat secara rinci berdasarkan keadaan tertentu).
Untuk setiap dimensi kritis, lakukan setidaknya tiga pengukuran di lokasi berbeda untuk meminimalkan kesalahan pengukuran. Setelah setiap pengukuran, catat data pengukuran dengan cermat.
4. Hasil Pemeriksaan
Perbandingan Dimensi: Bandingkan dimensi yang diukur dengan dimensi yang ditentukan dalam gambar, dan hitung simpangan dimensi. Setelah pemeriksaan, penyimpangan untuk setiap dimensi kritis berada dalam kisaran toleransi kurang dari 2 mm, memenuhi persyaratan gambar.
Kesimpulan Keseluruhan: Berdasarkan inspeksi visual dan pengukuran dimensi rumah belakang motor, kumpulan material rumah belakang motor yang masuk ini memenuhi persyaratan akurasi dimensi dan dapat memastikan stabilitas operasional motor setelah pemasangan. Kumpulan material rumah belakang motor yang masuk ini telah dianggap memenuhi syarat.
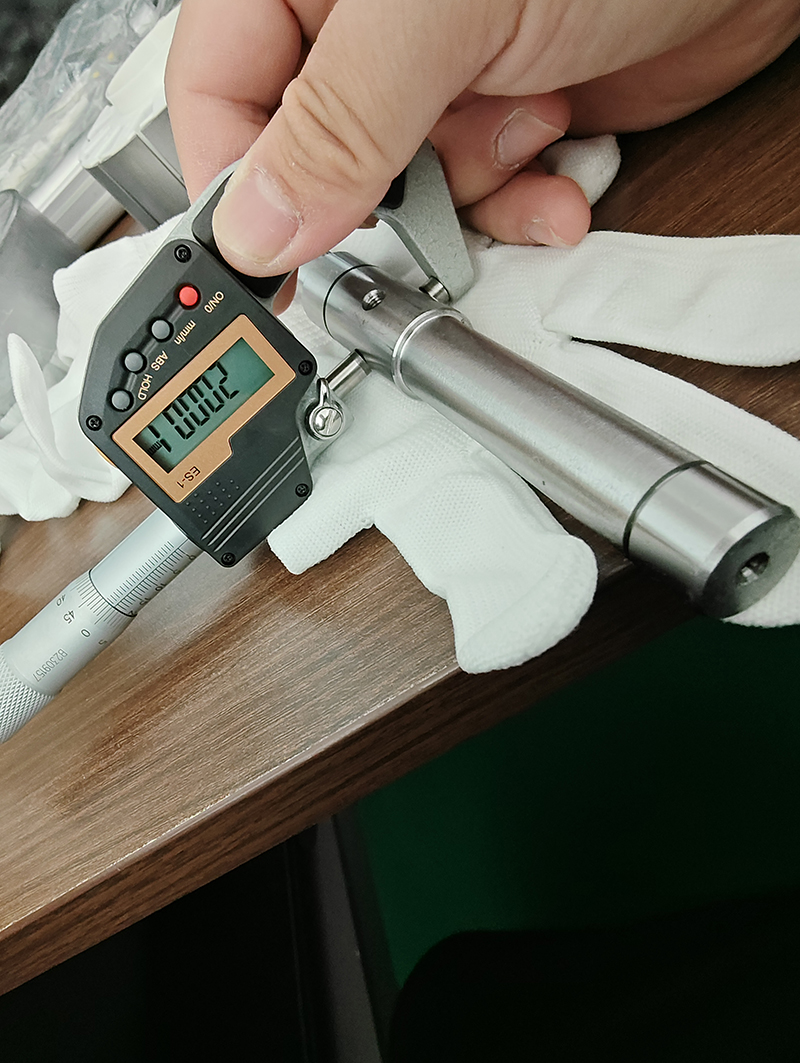
Laporan Inspeksi Pengambilan Sampel QC Material Masuk Poros Motor
1. Tujuan Pemeriksaan
Poros motor yang masuk diambil sampelnya untuk diperiksa. Dimensi kunci (posisi dan panjang bantalan) diukur untuk memastikan toleransi memenuhi standar (posisi bantalan ≤ 0,003mm, panjang ≤ 0,3mm) untuk memastikan pengoperasian motor yang stabil. Karena poros motor adalah komponen inti, keakuratan dimensi berdampak signifikan terhadap kinerja.
2. Peralatan Inspeksi
Mikrometer luar dan kaliper yang dikalibrasi digunakan untuk pengukuran dimensi poros yang presisi. Akurasi peralatan memenuhi persyaratan inspeksi.
3. Proses Inspeksi
Pemilihan Pengambilan Sampel: Pilih sampel secara acak dari kumpulan poros motor yang masuk sesuai dengan [aturan pengambilan sampel tertentu, seperti GB2828] untuk memastikan keterwakilan.
Pengukuran Dimensi
Dimensi Posisi Bantalan: Gunakan mikrometer luar agar sesuai dengan lokasi pemasangan bantalan poros motor. Ukur beberapa bagian poros motor, catat datanya, hitung toleransinya, dan periksa toleransinya ≤ 0,003 mm.
Panjang: Gunakan jangka sorong untuk mengukur panjang poros motor di kedua ujung dan di tengah, ambil nilai rata-rata dan tentukan apakah kesalahannya ≤ 0,3 mm.
Pencatatan dan Analisis Data: Catat data pengukuran secara detail, bandingkan dengan rentang kesalahan standar, dan analisis kesesuaian dimensi sampel.
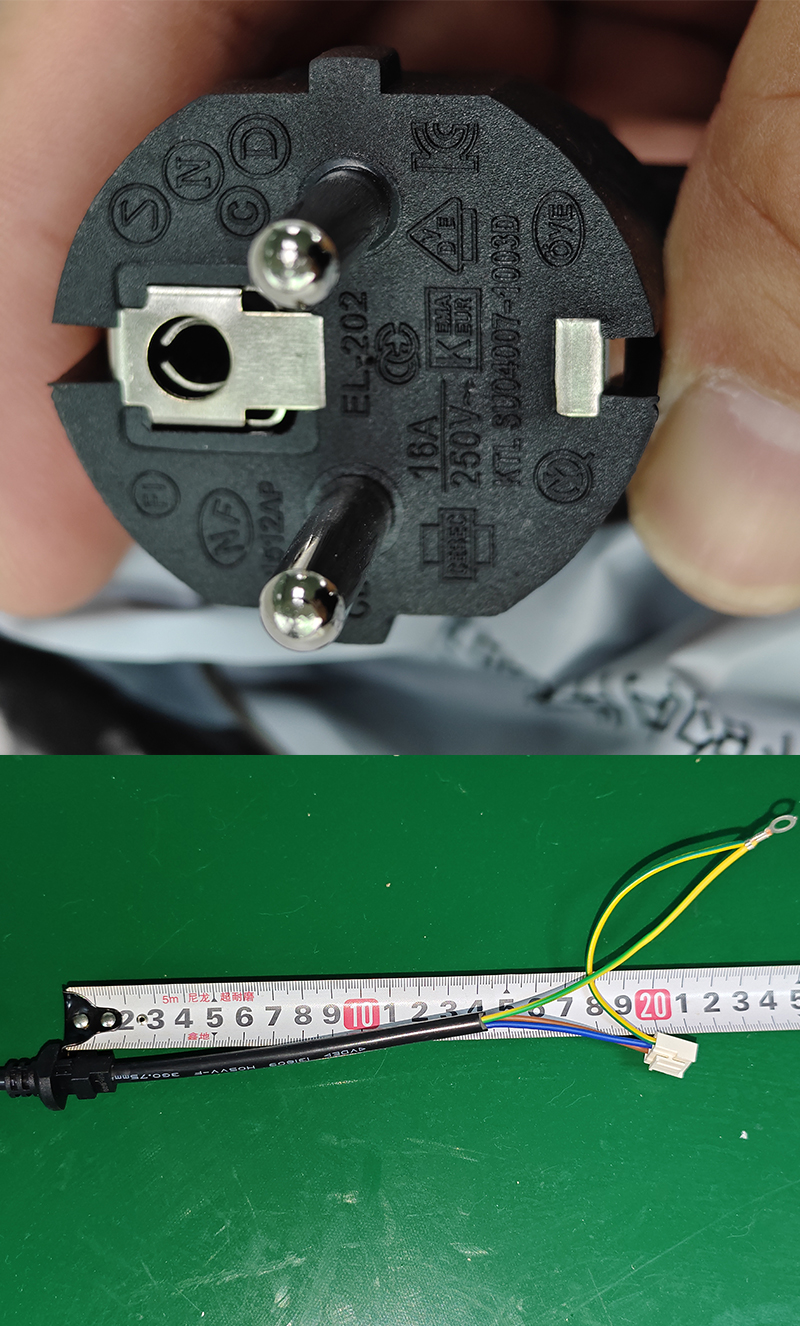
Laporan Pemeriksaan Material Masuk Kabel Listrik
1. Tujuan Pemeriksaan
Kabel listrik yang masuk diperiksa secara menyeluruh, mencakup dimensi (panjang kabel, diameter, dan ketebalan selubung) dan konten cetakan (kabel dan steker) untuk memastikan bahwa model tersebut mematuhi peraturan keselamatan dan memenuhi persyaratan sertifikasi keselamatan pasar lokal pelanggan, sehingga memastikan kepatuhan dan kualitas produk.
2. Peralatan Inspeksi
Penggaris dan kaliper (tampilan digital) yang dikalibrasi digunakan untuk pengukuran dimensi yang tepat. Inspeksi visual terhadap konten cetakan dibantu oleh sumber cahaya standar dan dokumentasi keselamatan.
3. Proses Inspeksi
(I) Pengukuran Dimensi
Panjang Kabel: Tempatkan penggaris di sepanjang sumbu kabel listrik dan ukur panjang efektif kabel. Catat data dan periksa konsistensi dengan nilai yang dirancang.
Diameter Kabel: Gunakan jangka sorong untuk mengukur diameter kabel di lokasi yang berbeda. Rata-ratakan nilai yang diukur beberapa kali untuk menentukan apakah kabel memenuhi toleransi spesifikasi.
Ketebalan Cangkang: Tekan kaliper dengan hati-hati ke permukaan luar kabel untuk mengukur dan menghitung ketebalan guna memastikan kepatuhan terhadap peraturan isolasi dan keselamatan.
(2) Inspeksi Pencetakan
Pencetakan Garis: Di bawah cahaya yang cukup, periksa secara visual nomor model, spesifikasi, dan informasi lain yang tercetak pada permukaan garis untuk memverifikasi kepatuhan terhadap peraturan keselamatan. Periksa kejelasan dan kelengkapan cetakan.
Pencetakan Steker: Perhatikan nomor model, tanda sertifikasi, dan informasi lain yang tercetak pada permukaan steker. Berdasarkan dokumentasi keselamatan, konfirmasikan kepatuhan terhadap model dan spesifikasi penandaan yang ditentukan oleh sertifikasi keselamatan pasar lokal pelanggan.
Instruksi manual pemeriksaan material masuk
Item tes dan hasilnya
(1) Deteksi kesalahan pencetakan konten
Isi manual diperiksa halaman demi halaman dan paragraf demi paragraf. Tidak ditemukan kesalahan ejaan, kesalahan logika kalimat, penghilangan informasi, dan kesalahan pencetakan lainnya. Isinya akurat dan lengkap.
(2) Deteksi kejelasan konten
Dengan mengamati di bawah cahaya alami dan sumber cahaya tambahan, teks dan pola manual tercetak dengan jelas, tinta merata, dan tidak ada masalah kabur, berbayang, pudar dan masalah lain yang mempengaruhi pembacaan, memenuhi persyaratan pembacaan normal.
(3) Deteksi material
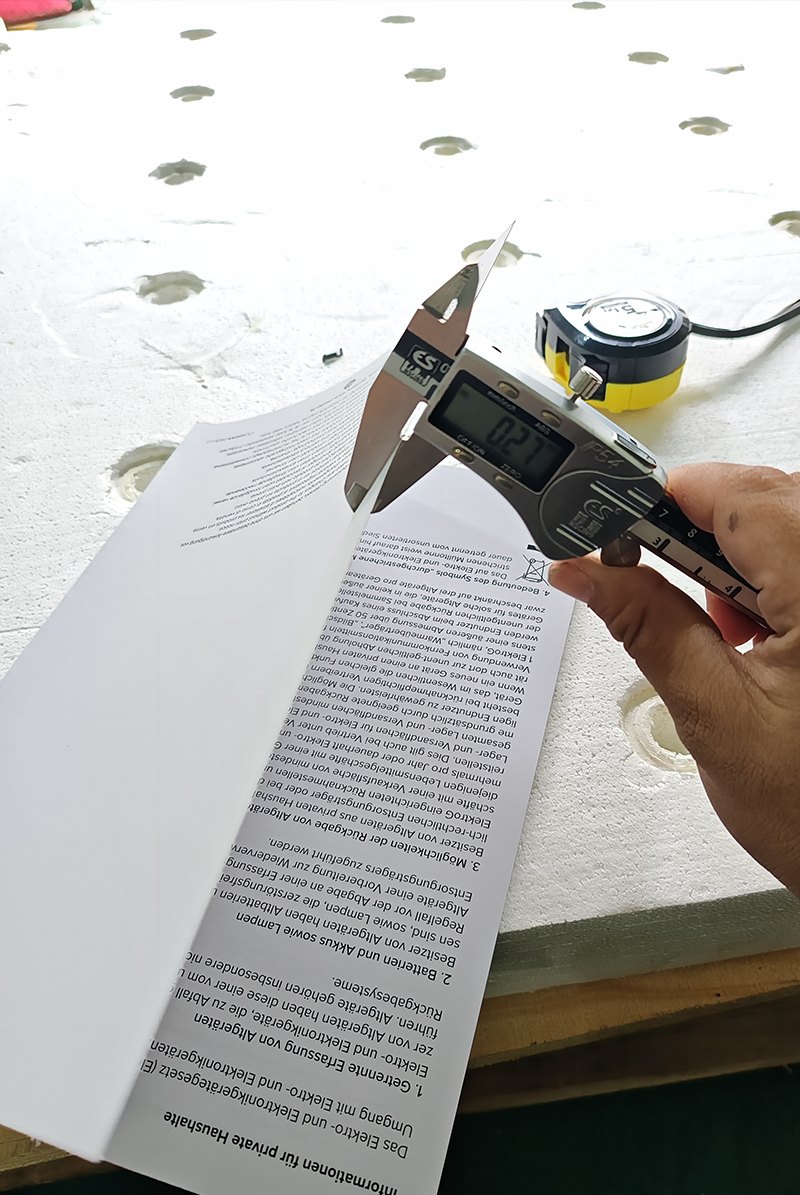
Menggunakan [metode identifikasi bahan tertentu, seperti metode pembakaran, deteksi instrumen analisis komponen, dll., yang perlu dikombinasikan dengan kondisi aktual], bahan kertas yang digunakan dalam manual diuji untuk memastikan bahwa bahannya konsisten dengan [nama bahan yang dibutuhkan pelanggan] yang disyaratkan oleh pelanggan, dan sifat fisik kertas seperti ketebalan dan ketangguhan memenuhi standar. Ketebalan kertas diukur dengan jangka sorong [data pengukuran spesifik, seperti pengukuran ini menunjukkan 0,27 mm, dikombinasikan dengan persyaratan pelanggan untuk menentukan apakah memenuhi standar], yang berada dalam kisaran parameter bahan yang dibutuhkan oleh pelanggan.
(4) Pemeriksaan Dimensi: Gunakan jangka sorong, pita pengukur, atau alat lain untuk mengukur dimensi buku petunjuk, termasuk panjang, lebar, dan tebal. Setelah pengukuran, bandingkan dimensi setiap sisi buku petunjuk (data pengukuran spesifik) dengan dimensi yang dibutuhkan pelanggan (dimensi yang dibutuhkan pelanggan). Jika penyimpangan berada dalam toleransi yang diijinkan, dimensi dianggap dapat diterima.
Laporan Pemeriksaan Material Masuk untuk Komponen Struktur Mesin Lengkap
1. Tujuan Pemeriksaan
Pemeriksaan material yang masuk dilakukan pada komponen struktural lain dari keseluruhan mesin (seperti konektor motor atas dan bawah, braket kipas dinding, dll.). Dimensi diukur sesuai dengan gambar, dan kesalahan dimensi dikontrol (kesalahan dimensi maksimum ≤ 2,5 mm, kesalahan dimensi minimum ≤ 1 mm) untuk memastikan pemasangan yang benar dari seluruh mesin dan meningkatkan daya tahan produk.
2. Peralatan Inspeksi
Gunakan penggaris dan kaliper yang telah dikalibrasi (seperti kaliper digital) untuk memastikan keakuratan pengukuran memenuhi persyaratan inspeksi.
3. Proses Inspeksi
Inspeksi Penampilan Awal: Periksa permukaan komponen untuk memastikan tidak adanya deformasi, retak, gerinda, dan cacat kosmetik lainnya yang dapat mempengaruhi perakitan dan kinerja.
Pengukuran Dimensi: Berdasarkan gambar, gunakan penggaris dan jangka sorong untuk mengukur setiap dimensi (setidaknya tiga kali) konektor motor, braket kipas dinding, dan komponen lainnya beberapa kali di lokasi berbeda, lalu mencatat datanya. Misalnya, untuk konektor motor, ukur diameter pipa dan dimensi lug sambungan; untuk braket kipas dinding, ukur panjang rangka dan jarak lubang pemasangan.
Penentuan kesalahan: Bandingkan dimensi yang diukur dengan persyaratan gambar untuk menentukan apakah kesalahan melebihi kisaran (kesalahan dimensi terbesar ≤ 2,5 mm, kesalahan dimensi terkecil ≤ 1 mm).
Pemeriksaan masuk braket kipas dinding
Pemeriksaan konektor motor atas dan bawah
Komponen mesin lengkap (pemeriksaan penutup jaring)


